-

邯郸市永年区邦达金属制品有限公司
主营:地脚螺栓,大六角螺栓,扭剪型螺栓,钢结构螺栓厂家,钢结构螺栓,螺纹钢套筒,栓钉,圆柱头焊钉
邯郸市永年区邦达金属制品有限公司
主营:地脚螺栓,大六角螺栓,扭剪型螺栓,钢结构螺栓厂家,钢结构螺栓,螺纹钢套筒,栓钉,圆柱头焊钉 7
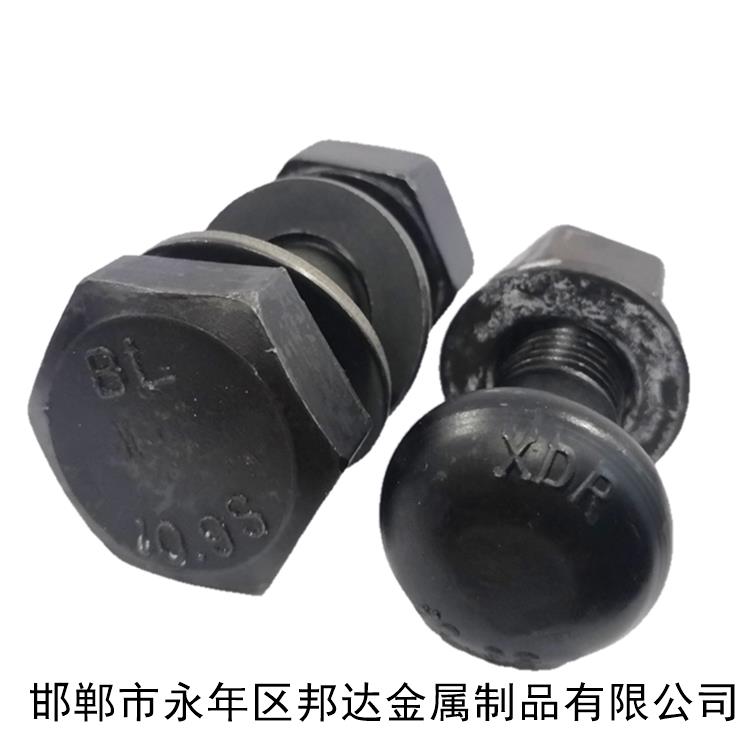
邯郸市永年区邦达金属制品有限公司位于标准件产品基地---河北省邯郸市永年区,西邻京广线、东临京深高速,地理位置优越,交利。我们具备钢结构螺栓加工制作工艺,完备的检测手段和产品技术,实行全天候服务。
钢结构螺栓的施工必须先初紧后终紧,初紧钢结构螺栓需用冲击型电动扳手或扭矩可调电动扳手;而终紧钢结构螺栓有严格的要求,终紧扭剪型钢结构螺栓必须用扭剪型电动扳手,终紧扭矩型钢结构螺栓必须用扭矩型电动扳手.
现场制作试件时,试件与所代表的钢结构构件应同一材质,同批制作,采用同一摩擦面处理工艺和具有相同的表面状态,并应采用同一批同一性能等级的高强螺栓连接副,在同一环境下存放以供抗滑移试验。如构件系成品出厂,则除了厂内要抗滑移系数试验报告外,制造厂还应同时提供每批三组试件以便构件进场后现场检验抗滑移系数是否符合要求。工程资料的检查中,很多工地仅有制造厂在厂内的抗滑移系数试验报告,缺乏提供给工地现场的试件的抗滑移系数的复试报告。抗滑移系数检验应以钢结构制造批为单位,以单项工程每2000t为一制造批,不足2000t者视作一批。单项工程的构件摩擦面选用两种及两种以上表面处理工艺时,则每种表面处理工艺均需检验。每批三组试件。G017-2003中提到摩擦面常规的处理方法包括:喷砂(丸)、喷砂(丸)后涂无机富锌漆、喷砂(丸)后生赤锈等。需要特别指出的是:很多工程送检的抗滑移系数很高,实际构件摩擦面处理很差,完全不能满足设计要求的抗滑移系数;或者设计要求的摩擦面为喷砂(丸)后涂无机富锌漆,而送检的为未涂漆处理的(涂漆后摩擦系数降低)。对于抗滑移系数设计取值较大的工程,现场监督如发现此类情况,必须责令整改并对处理后的摩擦面重新进行检测,否则可能留下严重质量隐患。
螺栓按照性能等级分为3.6、4.8、5.6、5.8、8.8、9.8、10.9、12.9八个等级,其中8.8级以上(含8.8级)螺栓材质为低碳合金钢或中碳钢并经热处理(淬火+回火),通称高强度螺栓,8.8级以下(不含8.8级)通称普通螺栓。
关键工序前处理工艺是决定高强度螺栓镍磷镀质量的关键工序,此工序的目的是去除螺栓表面钝化层并阻止钝化膜的再生。该工序的执行状况直接决定了基体与镀层结合的好坏程度。针对产品中出现的质量事故大部分是由于螺栓前处理不良造成。在施镀前必须认真地除尽螺栓表面附着的油污、锈迹和氧化皮;与电镀的区别是应更仔细检验,对处理不净的螺栓对不允许镀覆。①螺栓的检查;目测检查螺栓表面质量,要求任何加工留下的毛刺必须去除,尖锐的棱角边缘须倒圆。②手工除油;**基体表面无油渍。③浸泡除油;将螺栓放入碱水煮以去除表面油污。④酸洗;为防止碱性除油溶液污染闪镀镍镀槽,在闪镀镍前用酸洗液进行电活化处理。⑤电活化;用酸溶液进行电活化处理。⑥闪镀镍;对低合金钢都应该采用闪镀镍,以增加镀层与基体之间的结合强度。后工序镍磷镀后处理包括驱氢、抛光两个主要工序。①驱氢;按有关标准的规定,镀后驱氢温度为200±10℃,处理时间2h。200℃有利于消除氢脆,松弛内应力,提高镀层与基体的结合力,改善镀层的耐腐蚀性能。②抛光;抛光的螺栓外观光亮,但为更好地提高镀层质量,平整微小的痕迹,得到光亮似镜面的表面,需用抛光机抛光镀层。[2]1 主题内容与适用范围本技术要求规定了移动机械设备的钢结构高强度螺栓副连接件在制造、安装和检验过程中的技术要求。本技术要求未规定的内容,按有关标准执行。本技术要求适用于需要应用高强度螺栓连接的移动机械钢结构。本技术要求应用于制造厂内和现场安装的质量控制和施工方法。
邯郸市永年区邦达金属制品有限公司始终遵循“以人为本、品质**、服务真诚”的经营理念,愿与所有客户一道,共同开创一个“真诚、友好、融洽、共赢”的经营空间,我们将以良好的信誉和服务为**,与您精诚合作,共创美好未来!


