-

邯郸市永年区邦达金属制品有限公司
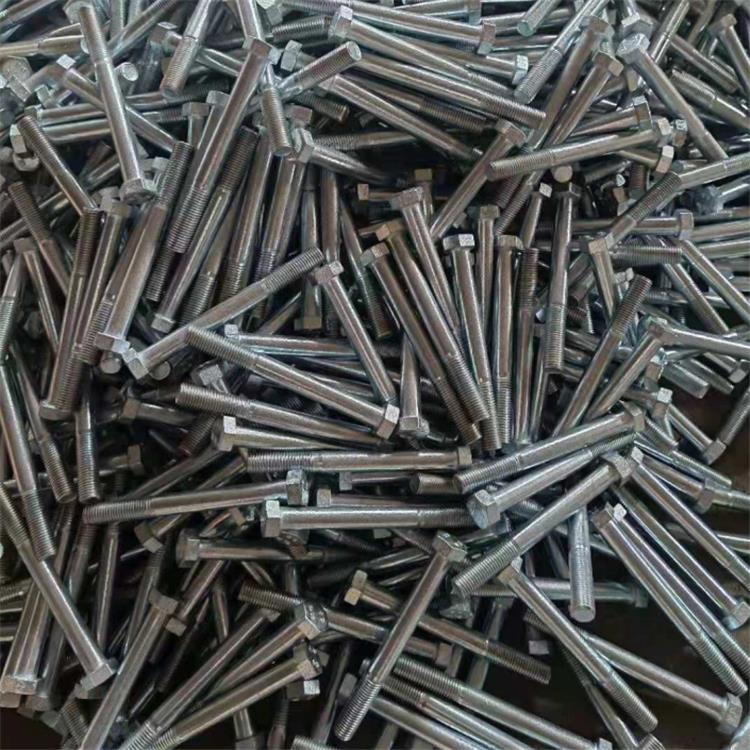
主营:地脚螺栓,大六角螺栓,扭剪型螺栓,钢结构螺栓厂家,钢结构螺栓,螺纹钢套筒,栓钉,圆柱头焊钉
邯郸市永年区邦达金属制品有限公司
主营:地脚螺栓,大六角螺栓,扭剪型螺栓,钢结构螺栓厂家,钢结构螺栓,螺纹钢套筒,栓钉,圆柱头焊钉 7

自成立以来,公司始终坚持化发展战略,从原材料采购,材料改制、冷镦、搓牙、热处理、检测、包装。每一个环节都有严格的品质控制,确保每一个产品的品质。
焊钉焊接:将焊接螺柱(或柱状金属)放置于焊接母材上;随后,提升焊接螺柱,同时导通电流,在焊接螺柱和焊接母材之间激发电弧,电弧将焊接螺柱端部和焊接母材表面溶化,并形成焊接熔池;接下来,焊接螺柱和焊接母材相对运动,焊接螺柱在一定速度下受控地插入熔池;后,焊接电流终止,电弧熄灭,同时熔池凝固,焊接过程完成,形成全断面熔合的焊缝。
螺柱焊的工件必须是从一侧焊接。能在全位置焊接,借助于扩展器可以焊接到受限制的垂直隔板上。由于是短时间焊接且焊后很少变形,故不需要修整。因为焊接的结构不需要钻孔,故不会造成泄漏。螺柱焊的接头可以达到很高的强度,即螺柱焊的接头强度大于螺柱本身强度。在镀层或高合金板材焊接后,背面没有印痕。
良好的经济性螺柱焊相对于其他焊接方法的优点,在于焊接功率上。对于批量产品的工件,在很短的焊接时间(3-980ms)内可打到8-40个/min(根据不同直径螺柱和不同焊接功率)。而自动送料螺柱焊机可以达到60个/min的**率。标准的螺柱是低成本的。
螺柱焊设备和焊具有多种类型,设备的购置费用相对较低。根据产品,可以制成多工位自动焊机,或高精度龙门式数控自动焊机。
螺柱焊具有较高的质量再现率和较小的废品率。折叠编辑本段注意事项螺柱焊在应用中要注意:螺柱焊也和其他熔化焊一样,对钢中的含碳量有一定限制--对于结构钢螺柱,含碳量应在0.18%以内,而母材的含碳量应在0.2%以内。要根据螺柱焊的不同方法,按推荐的螺柱材料和母材组合可焊性施焊,否则螺柱和母材相互之间会有不熔性。**出推荐范围以外的螺柱材料和母材组合要通过试验定可焊性和产品设计要求行相关检验评定可能性
储能式螺柱焊机采用大容量电容作为焊接能量的来源,通过可控硅精控制放电时间,以瞬间低电压-强电流的方式将螺柱迅速熔化,使螺柱和工作面间隙快速合并,将螺柱牢固的焊接在工作面上,整个过程持续约1-10ms。
储能式螺柱焊机的工作原理简图如下:
储能式螺柱焊机采用220V交流电,通过变压器1降压,再通过整流桥2将交流电变为直流电,经过双向整流管3和充电电阻向电容6充电。由智能芯片精控制可控硅5,使储能电容6瞬间释放全部电量完成整个焊接过程。
储能式螺柱焊机广泛运用于钣金工程、电子业开关柜、试验和设备、食品工业、电工业、通讯工程、工业炊具、办公室和银行设备、式督货机、玻璃幕墙结构和绝缘技术等。
折叠编辑本段特点
非常节省时间和成本
所有螺柱焊的结构不用钻孔,冲孔,车螺纹,铆接,拧螺纹和精整等步骤。
不断扩展结构设计的应用潜力
在螺柱焊时起焊接过程是短时间,大电流和较小的熔深。因此,可以焊接到很薄的板材上。对于使用陶瓷环拉弧螺柱焊和短周期拉弧螺柱焊的板厚可以到1mm。电容放电拉弧螺柱焊可以到0.6mm,而储能式螺柱可以到0.5mm。
储能式螺柱焊不用气体保护,操作也比较简单,很适合自动化产品线的要求,所以这种焊接技术已广泛应用于汽车焊接产品线。螺柱焊接的产品率依赖于电容器的充电速度,手工焊可以达到8个/min,自动焊为60个/min。
储能式螺柱焊有提升式螺柱焊和压力式螺柱焊两种。
提升式螺柱焊类似于拉弧式短周期电弧螺柱焊,很适合用于铝螺柱和黄铜螺柱的焊接,其焊接时间约1毫秒。焊接时,焊先将螺钉提起一个高度(此提升高度可以按照螺钉直径的不同而随意调节,调节精度为0.2mm),随后在弹簧的压力下瞬间向下冲击,强大的冲击和电流通过焊钉*并使之熔化,使焊钉和工作面之间被离子化,通过焊钉和工作面之间间隙中的离子化产生电弧,其结果是在短的时间内(约1毫秒)使螺柱的法兰盘浸入熔池,在氧化皮薄膜形成之前完成焊接过程。
压力式螺柱焊的焊接时间约3毫秒,适合用于不锈钢螺柱和低碳钢镀铜螺柱的焊接。
公司坚信“服务是生存之本、客户是成长之道”的企业理念,追求持续和稳定的发展。 邦达公司的诚信、实力和产品质量获得业界的认可。