-

邯郸市永年区邦达金属制品有限公司
主营:地脚螺栓,大六角螺栓,扭剪型螺栓,钢结构螺栓厂家,钢结构螺栓,螺纹钢套筒,栓钉,圆柱头焊钉
邯郸市永年区邦达金属制品有限公司
主营:地脚螺栓,大六角螺栓,扭剪型螺栓,钢结构螺栓厂家,钢结构螺栓,螺纹钢套筒,栓钉,圆柱头焊钉 7
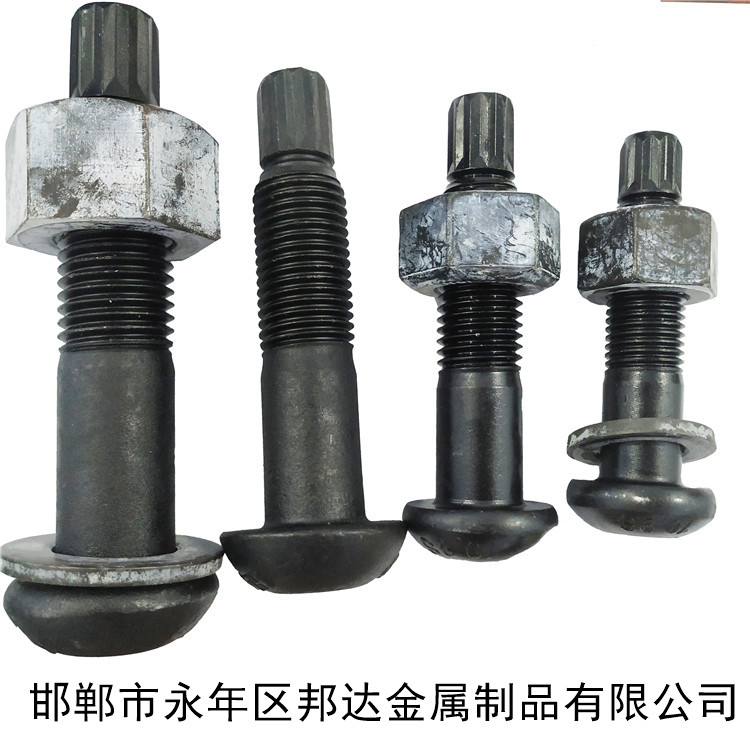
钢结构螺栓主要用于固定管状物如水管或片状物如汽车的板簧,由于其固定物件的方式像人骑在马上一样,故称为骑马螺栓。按螺纹长度分为全螺纹和非全螺纹两类。 按螺纹的牙型分为粗牙和细牙两类,粗牙型在螺栓的标志中不显示。
工艺标准1 材料及主要机具:1螺栓、螺母、垫圈均应附有质量书,并应符合设计要求和标准的规定。1 高强螺栓入库应按规格分类存放,并防雨、防潮。遇有螺栓、螺母不配套,螺纹损伤时,不得使用。螺栓、螺母、垫圈有锈蚀,应抽样检查紧固轴力,满足要求后方可使用。螺栓等不得被泥土、油污粘染,保持洁净、干燥状态。必须按批号,同批内配套使用,不得混放、混用。1 主要机具:电动扭矩扳手及控制仪、手动扭矩扳手、手工扳手、钢丝刷、工具袋等。2 作业条件:2摩擦面处理:摩擦面采用喷砂、砂轮打磨等方法进行处理,摩擦系数应符合设计要求(一要求Q235 钢为0.45 以上,16 锰钢为0.55 以上)。摩擦面木允许有残留氧化铁皮,处理后的摩擦面可生成赤锈面后安装螺栓(一般露天存10d 左右),用喷砂处理的摩擦面不必生锈即可安装螺栓。采用砂轮打磨时,打磨范围不小于螺栓直径的4 倍,打磨方向与受力方向垂直,打磨后的摩擦面应无明显不平。摩擦面防止被油或油漆等污染,如污染应彻底清理干净。
高强螺栓可分为扭剪型和大六角型两种,标扭剪型高强螺栓为M16、M20、M22、M24四种,非标的M27、M30两种;标大六角高强螺栓为M16、M20、M22、M24、M27、M30等几种。一般的对于高强螺栓的紧固都要初紧再终紧,而且每步都需要有严格的扭矩要求。大六角高强螺栓的初紧和终紧都必须使用定扭矩扳手.故各种电动扳手就是为各种紧固需要而来的。使用效果冲击电动扳手主要是初紧螺栓的,它的使用很简单,就是对准螺栓扳动电源开关就行。电动扭剪扳手主要是终紧扭剪型高强螺栓的,它的使用就是对准螺栓扳动电源开关,直到把扭剪型高强螺栓的梅花头打断为止。电动定扭矩扳手既可初紧又可终紧,它的使用是调节扭矩,再紧固螺栓。电动转角扳手主要也属于定扭矩扳手的一种,它的使用是调节旋转度数,再紧固螺栓。电动角向扳手是一种紧固钢架夹角部位螺栓的电动扳手,它的使用和电动扭剪扳手原理一样。性能电动扭剪扳手顾名思义就是扭剪梅花头螺栓拧紧作业的*工具,帮助您装、拆螺拴、螺母,同时能比较准确地控制拧紧扭矩。利用螺栓定扭矩,当扳手达到一定扭矩时即可剪断螺栓的梅花*分,其扭矩精度和轴向拉力是靠螺栓的定扭矩V特点电动扳手的特点:(1)使用寿命长(2)手柄和机壳材料散热性好(3)功率大(4)耐撞击性强(5)手使用性价比高电动扭剪扳手是一种终紧扭剪型高强度螺栓的工具,一般有电动扭剪扳手和手动扭剪扳手,其中电动扭剪扳手比较常见。
施工准备2.1 材料及主要机具:2.1.1 螺栓、螺母、垫圈均应附有质量书,并应符合设计要求和标准的规定。2.1.2 高强螺栓入库应按规格分类存放,并防雨、防潮。遇有螺栓、螺母不配套,螺纹损伤时,不得使用。螺栓、螺母、垫圈有锈蚀,应抽样检查紧固轴力,满足要求后方可使用。螺栓等不得被泥土、油污粘染,保持洁净、干燥状态。必须按批号,同批内配套使用,不得混放、混用。2.1.3 主要机具:电动扭矩扳手及控制仪、手动扭矩扳手、手工扳手、钢丝刷、工具袋等。2.2 作业条件:2.2.1 摩擦面处理:摩擦面采用喷砂、砂轮打磨等方法进行处理,摩擦系数应符合设计要求(一要求Q235 钢为0.45 以上,16 锰钢为0.55 以上)。摩擦面不允许有残留氧化铁皮,处理后的摩擦面可生成赤锈面后安装螺栓(一般露天存10d 左右),用喷砂处理的摩擦面不必生锈即可安装螺栓。采用砂轮打磨时,打磨范围不小于螺栓直径的4 倍,打磨方向与受力方向垂直,打磨后的摩擦面应无明显不平。摩擦面防止被油或油漆等污染,如污染应彻底清理干净。2.2.2 检查螺栓孔的孔径尺寸,孔边有毛刺必须清除掉。2.2.3 同一批号、规格的螺栓、螺母、垫圈,应配套装箱待用。2.2.4 电动扳手及手动扳手应经过标定。折叠适用范围适用于钢结构安装工程大六角高强度螺栓连接的施工技术。折叠材料要求2.1 螺栓、螺母、垫圈均应附有质量书,并应符合设计要求和标准的规定2.2 大六角头高强度螺栓、螺母和垫圈的规格、尺寸及重量应符合设计规定。2.3 不同等级的大六角头高强度螺桂的材料性能必须符合表22.3的规定。2.4 大六角头高强螺栓的边接副是由一个螺栓、二个垫圈、一个螺母组成,螺栓、螺母和垫圈2.5 大六角高强度螺栓验收入库后应按规定分类存放,应防雨、防潮,遇有螺纹损伤或螺栓、螺母不配套时不得使用。2.6大六角头高强度螺栓验收入库后应按规格分类存放,应防雨、防潮,遇有螺纹损伤或螺栓、螺母不配套时不得使用。螺栓不得粘染泥土、油污,必须清理干净。主要机具设备电动扭矩扳手及控制箱、手动扭矩扳手、扭矩测量扳手、手工扳手、钢丝刷、冲子、锤子等。折叠作业条件
现场出现的这类问题往往与原材料,淬火加热和淬火冷却有关,正确制订热处理工艺,规范产品操作过程,往往可以避免此类质量事故。八,检验综上所述,影响高强度紧固件品质的工艺因素有钢材设计,球化退火,剥壳除鳞,拉拨,冷镦成形,螺纹加工,热处理等方面,有时则是诸种因素的叠加。镍磷镀ENP(Electroless Nickel plating)工艺是一种用非电镀(化学)的方法,在零部件表面沉镀出十分均匀、光亮、坚硬的镍磷硼合金镀层的进表面处理工艺。它兼有高匀性、高结合强度、高耐磨性、高耐腐蚀性和无漏镀缺陷及仿真性较好优点,其综合性能优于电镀铬。镀镍溶液镀镍溶液要求使用寿命在两个月,使用温度在75~90℃,PH值在7~9。①温度;施镀温度对沉积速度和磷合量影响较大,随着温度升高,镀液沉积速度呈指数规律上升,镀层磷含量略有降低。②PH值的影响;随着PH值的升高,沉积速度加快,镀层中含磷量降低,反之,沉积速度降低,则磷含量升高。镀层中含磷量的高低决定着镀层物理性能和抗腐蚀性。含磷量高,镀层抗蚀性能越好。工艺流程高强度螺栓镍磷镀的工艺流程由三部分组成:一部分是前处理工序,包括高强度螺栓镀前的精度和外观检查、手工除油、浸泡除油、酸洗、电活化和闪镀镍等工序;二部分化学镀镍处理工序;三部分是后处理工序,包括驱氢热处理、抛光和成品检查等工序。如下:螺栓化学成分检查→螺栓镀前精度、外观检查→手工除油→外观检查→浸泡除油→热水洗→冷水洗→酸洗→冷水洗→电活化→冷水洗→闪镀镍→冷水洗→去离子水洗→化学镀镍→去离子水洗→冷水洗→驱氢→抛光→成品检查。
邯郸市永年区邦达金属制品有限公司经销的紧固件,工矿铁路配件,钢结构配件和预埋钢板品种齐全、价格合理,我们将以优惠的价格、快捷的速度、良好的服务向顾客提供满意产品,为客户创造更高更快的效益。


