-

邯郸市永年区邦达金属制品有限公司
主营:地脚螺栓,大六角螺栓,扭剪型螺栓,钢结构螺栓厂家,钢结构螺栓,螺纹钢套筒,栓钉,圆柱头焊钉
邯郸市永年区邦达金属制品有限公司
主营:地脚螺栓,大六角螺栓,扭剪型螺栓,钢结构螺栓厂家,钢结构螺栓,螺纹钢套筒,栓钉,圆柱头焊钉 7

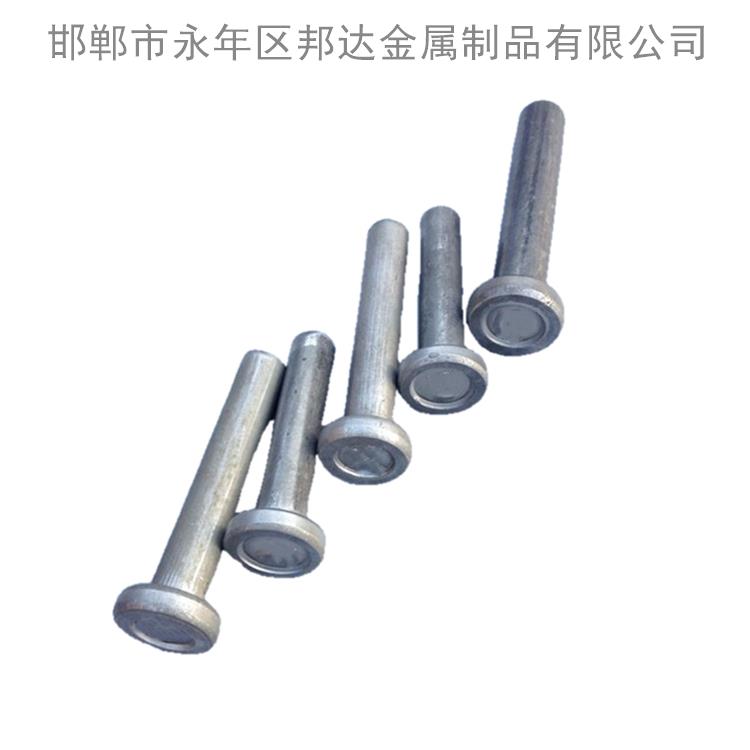
焊钉焊接方法:接通焊机焊电源,柱状栓钉套在焊上,防弧座圈,启动焊,电流即熔断,座圈则产生弧光,经短时间后柱状栓钉以一定速度**紧母材端部熔化,切断电源柱状栓钉焊接完成固定在母材上。
现阶段已将焊接螺柱直径扩大到30mm,该焊接成套装置的商品化给相关工业部门的效益将是可观的。瓷环,The porcelain ring,是用来保护焊钉与母材放电融化后的金属熔液不外泄的一种环型陶瓷熔池。
工作原理
利用陶瓷耐高温的特性保护焊接熔液不外泄,使其冷却成型,提高焊接质量。
焊接剪力钉(又称:焊钉、螺柱、栓钉)的附件,与剪力钉配套使用,通常采用业螺柱焊机施焊。
基本技术指标
1、保持干燥,不易吸潮,避免水分子因高温气化对焊缝产生气孔等缺陷;
2、强度适中,不会轻微受压或碰击便破碎或产生大的裂痕;
3、焊后没有粘连,内壁且如釉质层般的光亮,而非凹凸不平,焊缝表面光而亮;
4、外形尺寸一致性好,不椭圆;
螺柱焊接分类:根据焊接的特性和电源原理,我们通常将螺柱焊接分为电容储能式螺柱焊接和拉弧式螺柱焊接,前者焊接在0.003秒内完成,用于在薄板上焊接螺柱,后者焊接时间在0.1-1.5秒内完成,用于在更复杂的环境下焊接螺柱。 电容储能式螺柱焊接具体可分为:①接触式螺柱焊接;②间隙式螺柱焊接。 拉弧式螺柱焊接具体可分为:①陶瓷保护环模式螺柱焊接;②气体保护模式螺柱焊接;③短周期模式螺柱焊接(分为有气体保护和无气体保护二种)。 无论采用哪种螺柱焊接工艺,要想取得理想的焊接效果,都需要我们对以下参数严格控制:例如:焊接时间,焊接电流,运动的可控性,设备的易操作性,被焊金属材料的成分等。
根据内外螺柱焊技术的应用,由于行业不同发展要求也会不同。但其发展趋势主要表现在:
(1)目**些控制策略已应用在逆变熔焊机的控制系统、模糊控制技术和人工智能技术等。而计算机的发展又带动了逆变技术的步。利用计算机的快速运算能力和内存量大等优点。实现一些计算机才能实现的控制方法和显示功能。这必将推动螺柱焊机的发展。因此,研制具有有自动化功能--只需输人焊接方法、螺柱直径、焊接材料就能提供佳焊接工艺参数。并通过实际施焊,采集螺柱焊记录数据,并能自动调节输人能量及相关参数以能稳定焊接质量。所以,自适应逆变电源螺柱焊机必将出现。
(2)研制大直径螺柱(M25以上)的协同式螺柱焊机,使焊接时不受直径、焊接位置的影响**焊接质量的再现性以满足建筑等行业日益增长的需要。
(3)随着螺柱焊在工业部门的应用不断扩大,结合产品开发不同类型螺往焊机和加工中心必将一步增长。
(4)短周期拉弧螺柱焊是一种有前途的焊接技术,因为在焊接时有两种焊接模式:
焊钉焊接:将焊接螺柱(或柱状金属)放置于焊接母材上;随后,提升焊接螺柱,同时导通电流,在焊接螺柱和焊接母材之间激发电弧,电弧将焊接螺柱端部和焊接母材表面溶化,并形成焊接熔池;接下来,焊接螺柱和焊接母材相对运动,焊接螺柱在一定速度下受控地插入熔池;后,焊接电流终止,电弧熄灭,同时熔池凝固,焊接过程完成,形成全断面熔合的焊缝。
产品销售焊钉、栓钉、剪力钉、圆柱头焊钉,以及焊钉应用工具的服务商。另外,本厂兼有产品销售地脚螺栓、化学锚栓、高强度螺栓、钢模板以及钢结构龙骨搭建等。本厂拥有的产品设备和精良的检测仪器以及雄厚的技术力量,产品价廉,得到广大商家的认可,欢迎全各地的广大采购商洽谈合作,邯郸市永年区邦达金属制品有限公司竭诚为您服务!