-

邯郸市永年区邦达金属制品有限公司
主营:地脚螺栓,大六角螺栓,扭剪型螺栓,钢结构螺栓厂家,钢结构螺栓,螺纹钢套筒,栓钉,圆柱头焊钉
邯郸市永年区邦达金属制品有限公司
主营:地脚螺栓,大六角螺栓,扭剪型螺栓,钢结构螺栓厂家,钢结构螺栓,螺纹钢套筒,栓钉,圆柱头焊钉 7
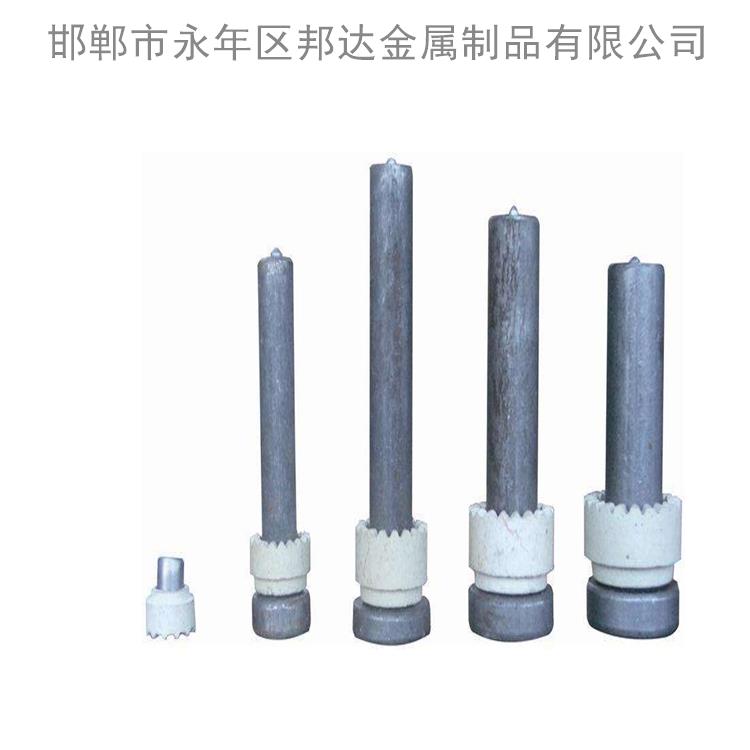
焊钉在正式施焊前,应选用与实际工程要求相同规格的焊钉、瓷环及相同批号、规格的母材(母材厚度不应小于16,且不大于30),采用相同的焊接方式与位置进行工艺参数的评定试验,以确定在相同条件下施焊的焊接电流、焊接时间之间的匹配关系。
什么是焊钉正确的焊接方法:
焊钉焊接分为电弧焊钉焊和储能焊钉焊两种:
1、电弧焊钉焊。是将栓钉端头置于陶瓷保护罩内与母材接触并通以直流电,以使栓钉与母材之间激发电弧,电弧产生的热量使栓钉和母材熔化,维持一定的电弧燃烧时间后将栓钉压入母材局部熔化区内。陶瓷保护罩的作用是集中电弧热量,隔离外部空气,保护电弧和熔化金属免受氮、氧的侵入,并防止熔融金属的飞溅。
2、储能栓钉焊。储能栓钉焊是利用交流电使大容量的电容器充电后向栓钉与母材之间瞬时放电,达到熔化栓钉端头和母材的目的。由于电容放电能量的限制,一般用于小直径(小于或等于12mm)栓钉的焊接。
主要作用
1、防止焊与构件焊接处打火,损坏头;
2、融化处的铁水成型 ,使焊口处更加漂亮;其他作用与业焊机配套使用,与手工电弧焊相比,操作简易、技能要求不高,减少了弧光和烟雾对工人的伤害。使用方法
瓷环座圈放在已放好线的栓钉位置上,用焊将栓钉对准瓷环座圈顶紧,打开焊电源,栓钉引弧点拉弧产生高温融化栓钉*和母材形成高温融化的焊接焊池,经短时间后栓钉焊接在母材上,然后清除瓷环和检查四周焊缝。
焊前检查
(1)焊接前,应对焊钉进行检查,并**无锈蚀、氧化皮、油脂、受潮或其他对焊接质量造成影响的缺陷。
(2)焊接用的瓷环应保持干燥,若由于包装损坏而导致瓷环受潮,则应在焊前进行烘干,烘干温度为120℃,保温两小时。
(3)在焊钉施焊处50mm范围内不应有氧化皮、锈或潮湿等影响焊接质量的有害物质。
(4)馈电导线长度小于50mm时,其截面不应小于35mm2;同时,必须采用足够容量的电源,其容量一般为100KVA—150KVA,并应防雨和防晒,配电箱应在栓焊机附近,便于出现故障时迅速切断电源。焊机机体距离墙体或其他障碍物的小距离为20cm,以**焊机周围空气流通,有利于散热。
现阶段已将焊接螺柱直径扩大到30mm,该焊接成套装置的商品化给相关工业部门的效益将是可观的。瓷环,The porcelain ring,是用来保护焊钉与母材放电融化后的金属熔液不外泄的一种环型陶瓷熔池。
工作原理
利用陶瓷耐高温的特性保护焊接熔液不外泄,使其冷却成型,提高焊接质量。
焊接剪力钉(又称:焊钉、螺柱、栓钉)的附件,与剪力钉配套使用,通常采用业螺柱焊机施焊。
基本技术指标
1、保持干燥,不易吸潮,避免水分子因高温气化对焊缝产生气孔等缺陷;
2、强度适中,不会轻微受压或碰击便破碎或产生大的裂痕;
3、焊后没有粘连,内壁且如釉质层般的光亮,而非凹凸不平,焊缝表面光而亮;
4、外形尺寸一致性好,不椭圆;
邯郸市永年区邦达金属制品有限公司位于中标准件产品基地--河北永年,地理位置优越,交利。我公司是一家致力于紧固件,工矿铁路配件,金属制品的产品、研发、销售、售后为一体的综合企业。

